تفاوت دستگاه شیرینگ پک تونلی و کابینی فقط به شکل ظاهری یا ابعاد دستگاه محدود نمیشود؛ بلکه نحوه بستهبندی، ظرفیت تولید، میزان دخالت اپراتور و شرایط استفاده در خط تولید را هم شامل میشود. در مدل کابینی، دوخت و شیرینگ معمولا در یک چرخه انجام میشود، اما در مدل تونلی، محصول پس از دوخت از تونل حرارتی عبور میکند. شناخت این تفاوتها به شما کمک میکند دستگاهی متناسب با ابعاد محصولات، حجم تولید و فضای کاری خود انتخاب کنید.
برای آشنایی با مدلهای مختلف و بررسی مشخصات آنها، میتوانید انواع دستگاه شیرینگ پک را متناسب با نیاز خط تولید خود بررسی کنید.
تفاوت دستگاه شیرینگ پک تونلی با شیرینگ کابینی در یک نگاه
|
معیار مقایسه |
دستگاه شیرینگ کابینی |
دستگاه شیرینگ تونلی |
|
نحوه عملکرد |
انجام بستهبندی در محفظه کابین |
عبور محصول از تونل حرارتی |
|
فرایند کار |
معمولا چرخهای |
قابلیت کار پیوسته |
|
سرعت بستهبندی |
وابسته به زمان هر چرخه و عملکرد اپراتور |
وابسته به سرعت نوار نقاله و مشخصات دستگاه |
|
نحوه دوخت |
معمولا دوخت و شیرینگ در یک چرخه انجام میشود |
معمولا دوخت و حرارتدهی در مراحل جداگانه انجام میشوند |
|
اتوماسیون |
اغلب دستی یا نیمهاتوماتیک |
نیمهاتوماتیک یا تماماتوماتیک |
|
فضای نصب |
معمولا کمتر |
معمولا بیشتر |
|
ظرفیت تولید |
مناسب با حجم کار و زمان چرخه دستگاه |
مناسب برای فرایندهای پیوسته و ظرفیتهای متناسب با طراحی دستگاه |
تفاوت در نحوه عملکرد و مراحل بستهبندی
تفاوت مهم این دو روش در این است که در مدل کابینی، عملیات در یک محفظه و طی چرخههای جداگانه انجام میشود؛ اما در مدل تونلی، مرحله حرارتدهی از ایستگاه دوخت جداست و میتوان محصول را بهصورت پیوسته از تونل عبور داد. البته نحوه دقیق کار به طراحی دستگاه و سطح اتوماسیون آن بستگی دارد.
عملکرد دستگاه شیرینگ کابینی
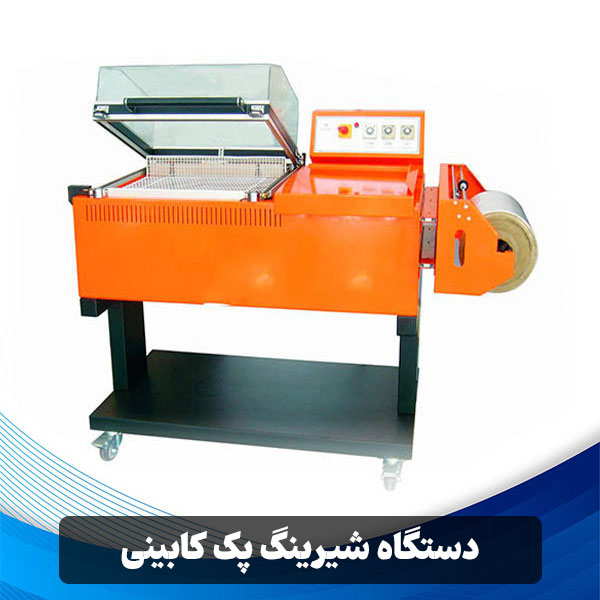
در دستگاه شیرینگ کابینی، محصول داخل فیلم شیرینگ قرار میگیرد و اپراتور آن را در محدوده دوخت دستگاه تنظیم میکند. با بستن درِ کابین، عملیات دوخت فیلم و حرارتدهی در همان چرخه انجام میشود و فیلم متناسب با شکل محصول جمع میشود. پس از پایان چرخه و باز شدن کابین، بسته آماده خارجکردن است. به همین دلیل، نحوه قرارگیری محصول و زمان هر چرخه در روند کار این دستگاه اهمیت زیادی دارد.
عملکرد دستگاه شیرینگ تونلی
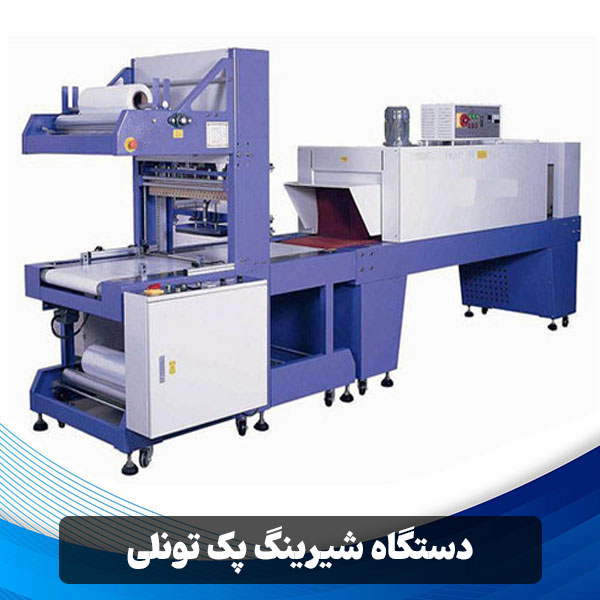
در دستگاه شیرینگ تونلی، ابتدا فیلم دور محصول قرار میگیرد و دوخت آن معمولا در یک مرحله جداگانه انجام میشود. سپس محصول از طریق نوار نقاله وارد تونل حرارتی میشود تا فیلم بر اثر حرارت جمع شده و به سطح بسته نزدیک شود. پس از خروج از تونل، بسته برای خنک شدنفیلم و ادامه فرایند آماده است.
تفاوت سرعت و ظرفیت بستهبندی تونلی و کابینی
سرعت بستهبندی در دستگاه شیرینگ کابینی به زمان هر چرخه وابسته است؛ یعنی مدتزمان قرار دادن محصول، بستن کابین، انجام دوخت و شیرینگ و خارجکردن بسته روی تعداد محصولات آمادهشده در ساعت تاثیر میگذارد. هرچه این مراحل زمان بیشتری ببرند، ظرفیت تولید نیز کاهش پیدا میکند.
در دستگاه شیرینگ تونلی، محصول با نوار نقاله از تونل حرارتی عبور میکند و امکان ورود محصولات بعدی همزمان با حرارتدهی محصول قبلی وجود دارد. به همین دلیل، این دستگاه در صورت طراحی مناسب خط و تامین پیوسته محصول، قابلیت دستیابی به ظرفیت بالاتری را دارد.
تفاوت اتوماسیون و نیاز به اپراتور دستگاهها
در دستگاه شیرینگ کابینی، اپراتور معمولا نقش مستقیمتری در فرایند بستهبندی دارد؛ از قرار دادن محصول و تنظیم فیلم گرفته تا بستن کابین و خارجکردن بسته پس از پایان چرخه. به همین دلیل، تعداد بستههایی که در هر ساعت آماده میشوند تا حد زیادی به سرعت و مهارت اپراتور وابسته است.
در دستگاه شیرینگ تونلی، امکان انتقال محصول با نوار نقاله و اتصال دستگاه به تجهیزات دیگر خط تولید وجود دارد. در مدلهای نیمهاتوماتیک، اپراتور همچنان ممکن است مسئول آمادهسازی و ورود محصول باشد؛ اما در مدلهای تماماتوماتیک، بخش بیشتری از فرایند به صورت خودکار انجام میشود و دخالت مستقیم نیروی انسانی کاهش مییابد.
نکته مهم: تونلی بودن به تنهایی به معنی تماماتوماتیک بودن دستگاه نیست. هنگام مقایسه، باید مشخص شود کدام مراحل به اپراتور نیاز دارند و کدام مراحل به صورت خودکار انجام میشوند؛ چون همین موضوع بر نیروی انسانی مورد نیاز و ظرفیت عملی خط تاثیر میگذارد.

تفاوت در ابعاد و نوع محصولات قابل بستهبندی
در دستگاه شیرینگ کابینی، ابعاد محصول به اندازه محفظه کابین و محدوده قابل استفاده برای دوخت فیلم بستگی دارد. بنابراین، محصول باید به راحتی داخل کابین قرار بگیرد و فضای کافی برای قرارگیری فیلم و انجام دوخت وجود داشته باشد. این محدودیت هنگام بستهبندی محصولات بزرگ یا بستههای چندتایی اهمیت بیشتری پیدا میکند.
در دستگاه شیرینگ تونلی، ابعاد محصول باید با عرض و ارتفاع مفید تونل، دهانه ورودی و ظرفیت نوار نقاله متناسب باشد. این ساختار امکان عبور پیوسته محصولات را فراهم میکند، اما اندازه محصول، نحوه چیدمان آن و فاصله بین بستهها باید با مشخصات دستگاه هماهنگ باشد.
از نظر نوع محصول، هیچکدام از این دو دستگاه صرفا به دلیل ساختارشان برای گروه خاصی از کالاها محدود نیستند. معیار اصلی انتخاب، ابعاد و شکل محصول، نوع فیلم شیرینگ و سازگاری آن با روش دوخت و شرایط حرارتی دستگاه است.
تفاوت کیفیت بستهبندی و نوع فیلم مصرفی
کیفیت نهایی بستهبندی در دستگاه شیرینگ تونلی و کابینی به نحوه توزیع حرارت، تنظیم دما و زمان حرارتدهی، کیفیت دوخت و نوع فیلم مصرفی بستگی دارد. در دستگاه کابینی، چون دوخت و حرارتدهی معمولا در یک چرخه انجام میشوند، تنظیم صحیح دستگاه و قرارگیری مناسب فیلم اهمیت زیادی دارد. در مدل تونلی نیز سرعت عبور محصول از تونل باید با شرایط حرارتی و ویژگیهای فیلم هماهنگ باشد تا از جمعشدن نامناسب، چروک یا آسیب به بسته جلوگیری شود.
از نظر نوع فیلم، نمیتوان گفت یکی از این دو دستگاه همیشه به فیلم خاصی نیاز دارد. فیلمهایی مانند پلیالفین (POF) و پلیاتیلن (PE) بسته به طراحی دستگاه، روش دوخت و نوع محصول میتوانند مورد استفاده قرار بگیرند؛ اما سازگاری هر فیلم باید با مشخصات فنی دستگاه بررسی شود.
نکته مهم: تونلی یا کابینی بودن دستگاه به تنهایی تضمینکننده بستهبندی باکیفیتتر نیست. انتخاب فیلم مناسب و تنظیم درست شرایط دوخت و حرارتدهی، نقش تعیینکنندهای در ظاهر و استحکام بسته نهایی دارند.
تفاوت هزینه خرید و هزینه بهرهبرداری
هزینه خرید دستگاه شیرینگ کابینی معمولا به دلیل ساختار سادهتر و ابعاد جمع و جورتر، در بسیاری از مدلها کمتر از دستگاه تونلی است. در مقابل، دستگاه تونلی ممکن است به دلیل داشتن تونل حرارتی، نوار نقاله و تجهیزات انتقال محصول، سرمایهگذاری اولیه بیشتری نیاز داشته باشد؛ به ویژه اگر برای اتصال به خط تولید طراحی شده باشد.
در هزینه بهرهبرداری نیز باید علاوه بر مصرف برق، هزینه نیروی انسانی، فیلم مصرفی، سرویس و نگهداری و تعداد بستههای تولید شده در هر شیفت را در نظر گرفت. برای مثال، اگر دستگاه تونلی بتواند با نیروی انسانی کمتر، تعداد بیشتری بسته سالم تولید کند، ممکن است در حجم تولید بالا از نظر هزینه هر بسته مقرون به صرفهتر باشد.
برای مقایسه اقتصادی دقیق، قیمت خرید به تنهایی معیار کافی نیست. بهتر است هزینه کلی هر دستگاه در شرایط کاری مشابه و متناسب با ظرفیت تولید موردنیاز بررسی شود؛ زیرا اختلاف قیمت و هزینه مصرفی به مدل و تجهیزات دستگاه بستگی دارد.
تفاوت فضای نصب و شرایط استفاده در خط تولید
دستگاه شیرینگ کابینی معمولا به فضای کمتری برای نصب نیاز دارد؛ زیرا محصول در محفظه دستگاه قرار میگیرد و برای انتقال آن به تونل یا نوار نقاله مجزا نیازی نیست. به همین دلیل، نصب آن در کارگاههایی با فضای محدود یا محیطهایی که بستهبندی در ایستگاه مستقلی انجام میشود، سادهتر است.
در مقابل، دستگاه شیرینگ تونلی علاوه بر فضای خود دستگاه، به فضای کافی برای ورود و خروج محصولات و در صورت استفاده از نوار نقاله، مسیر انتقال آنها نیاز دارد. این ساختار امکان اتصال به تجهیزات قبل و بعد از دستگاه و استفاده در خطوط بستهبندی پیوسته را فراهم میکند.
هنگام بررسی محل نصب، علاوه بر ابعاد دستگاه باید فضای دسترسی اپراتور، امکان بارگذاری و تخلیه محصول، تهویه مناسب و دسترسی برای سرویس و تعمیرات را نیز در نظر گرفت. میزان فضای مورد نیاز نهایی به ابعاد و طراحی مدل انتخابی بستگی دارد.
تفاوت هزینه نگهداری و سرویس دستگاهها
هزینه نگهداری دستگاه شیرینگ کابینی معمولا به سرویس بخشهایی مانند المنت حرارتی، تیغه یا سیم دوخت، عایقها و قطعات متحرک وابسته است. ساختار سادهتر بسیاری از مدلهای کابینی میتواند عیبیابی و سرویس دورهای را آسانتر کند؛ البته میزان استهلاک به کیفیت ساخت و حجم استفاده از دستگاه بستگی دارد.
در دستگاه شیرینگ تونلی، علاوه بر اجزای حرارتی و بخش دوخت، نوار نقاله، سیستم انتقال محصول و تجهیزات کنترلی نیز ممکن است به بازرسی و سرویس نیاز داشته باشند. در مدلهای مجهزتر، تعداد اجزا و پیچیدگی سیستم میتواند بر زمان تعمیر و هزینه تامین قطعات اثر بگذارد.
تفاوت اصلی در هزینه نگهداری به ساختار و تجهیزات هر مدل برمیگردد، نه صرفا تونلی یا کابینی بودن آن. برای مقایسه دقیق، بهتر است برنامه سرویس دورهای، دسترسی به قطعات یدکی و هزینه تعمیرات احتمالی هر دستگاه بررسی شود.
جمعبندی
در نهایت، تفاوت دستگاه شیرینگ پک تونلی و کابینی بیشتر به نحوه عملکرد، ظرفیت بستهبندی، سطح اتوماسیون و شرایط استفاده در خط تولید مربوط میشود. دستگاه کابینی به دلیل عملکرد چرخهای و ساختار جمع و جور، برای بستهبندی در ایستگاههای مستقل مناسب است؛ درحالیکه دستگاه تونلی امکان عبور پیوسته محصولات و اتصال به خطوط بستهبندی را فراهم میکند.
برای انتخاب بین این دو دستگاه، باید ابعاد محصول، تعداد بستههای مورد نیاز در هر شیفت، نیروی انسانی در دسترس، فضای نصب و هزینه بهرهبرداری را در کنار هم بررسی کرد. مقایسه مشخصات فنی مدلهای واقعی و ظرفیت عملی آنها، معیار دقیقتری برای انتخاب دستگاه متناسب با نیاز تولید است.